热收缩包装机选型与工艺优化:从膜材特性到产线集成的工程实践
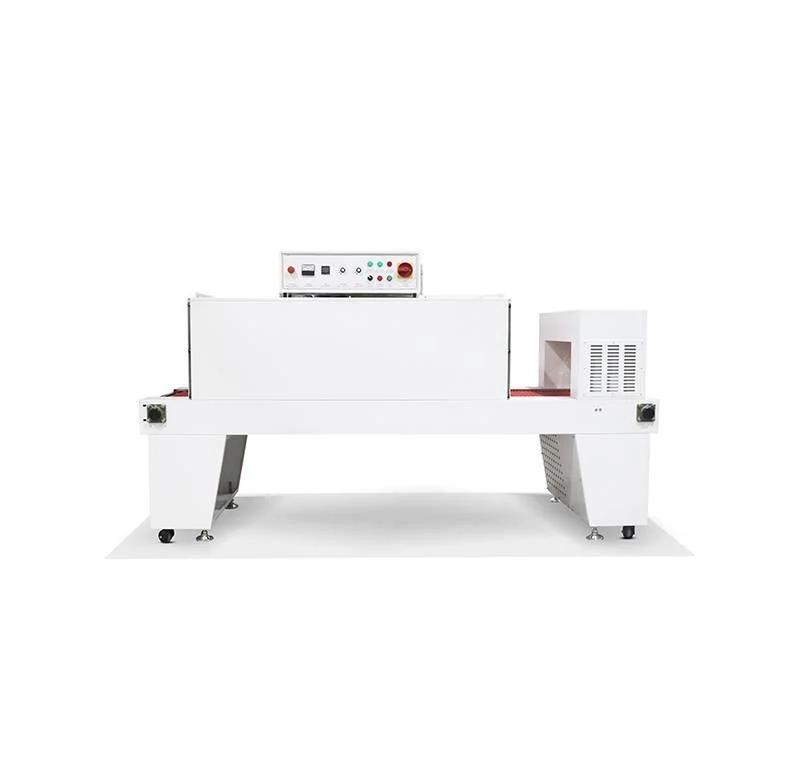
在制造业后道包装环节,热收缩包装机长期处于一个略显尴尬的位置——工艺看似成熟,选型却频繁踩坑。据中国包装机械行业协会2023年统计,国内热收缩包装设备年产量约4.2万台套,但用户端因膜材匹配不当、温控精度不足导致的二次采购比例高达18%。这个数字背后,折射出的是设备参数与工艺需求之间系统性匹配的缺失。本文从膜材物理特性、热风循环结构、封切精度三个维度展开,结合典型行业案例,讨论热收缩包装机的工程选型逻辑。
一、膜材特性决定设备架构,而非相反
热收缩包装机的核心工艺变量并非设备本身,而是收缩膜的热力学行为。目前主流膜材包括POF热收缩膜、PE收缩膜和PVC膜三类。POF三层共挤膜收缩率可达60%–75%,收缩温度区间窄(140–160℃),要求设备温控精度在±2℃以内;PE收缩膜收缩率偏低(40%–55%),但抗穿刺强度高,适配重型工业品;PVC膜因环保限制,在食品、医药领域已逐步退出。
广东一家日化企业2022年的案例颇具代表性:该企业采购L型封切机配套POF膜包装洗衣凝珠,初期废品率超过7%,排查后发现收缩室热风风速不均,导致膜面局部过收缩。将风机布局由单侧送风改为上下对冲循环后,废品率降至1.2%。这说明设备选型必须前置到膜材参数的确认,而非先定设备再配膜。
二、封切系统精度:被低估的质量变量
封切是热收缩包装的薄弱环节。封口线强度不足会导致运输途中破包,切刀对位偏差则直接影响外观合格率。行业实测数据显示,半自动封箱机与全自动封箱机在封切精度上的差距可达0.5mm量级,而边封热收缩机因连续走膜结构,对切刀伺服响应速度要求更高。
- 封切温度带:POF膜适宜封切温度150–170℃,偏差超过10℃即出现虚封或焦化;
- 切刀材质:硬质合金涂层切刀寿命约为普通碳钢的3–4倍,适合高节拍产线;
- 对位方式:光电追踪对位较机械限位对位精度提升约40%,适合印刷膜包装。
食品行业对封切精度的敏感度最高。某调味品企业将半自动封箱机升级为全自动封箱机并集成L型封切机后,单班产能从3200件提升至6800件,封口不良率由2.1%降至0.4%,投资回收期约14个月。
三、产线集成:从单机到包装流水线的系统思维
热收缩包装机很少孤立运行。在饮料、啤酒、乳制品等高速产线中,收缩包装机需与开箱机、装箱机、码垛机形成节拍匹配。节拍失配是产线效率损失的主因——当收缩机节拍高于上游20%以上时,缓冲区积料反而增加停机频次。
纸箱包装与收缩包装的复合工艺值得关注:部分家电、五金企业采用“纸箱+PE收缩膜”双重包装,先经自动封箱机完成纸箱封口,再进入PE收缩膜包装机做防潮加固。这种组合对设备间的输送衔接精度要求较高,通常需要定制过渡段。选择收缩包装机厂家时,应重点考察其产线集成案例数量与现场调试能力,而非仅比对单机报价。
四、选型决策的关键参数清单
综合上述分析,热收缩包装机选型应围绕以下参数建立评估矩阵:膜材类型与收缩率区间、封切精度与温度控制方式、热风循环结构、产线节拍匹配度、能耗水平(单位包装电耗)。封箱机价格与收缩包装机报价差异较大,建议以“单位包装综合成本”替代单机价格作为比选基准。对于中小批量、多规格生产场景,半自动封箱机配合边封热收缩机的组合往往比全自动方案更具柔性优势。
热收缩包装机的技术演进方向已从单纯的“收缩效果”转向“膜材适配+节拍协同+能耗控制”的系统优化。设备选型的本质,是对自身产品包装工艺的再梳理——先明确膜与工艺,再谈设备,顺序不可颠倒。